
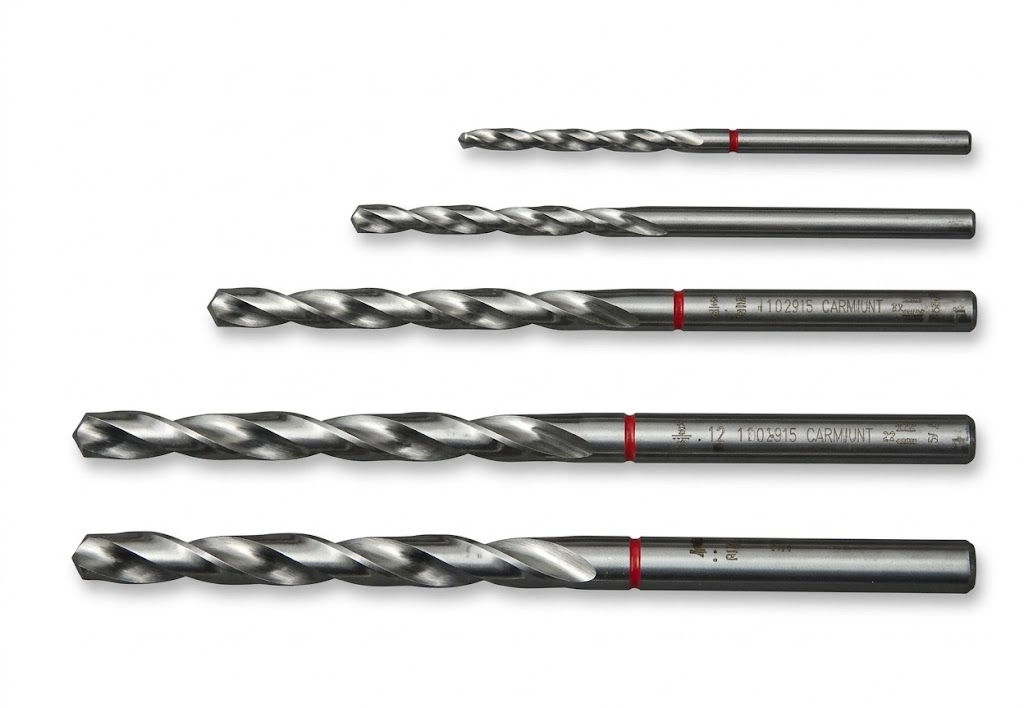
Für saubere Bohrungen in zähem Klingenstahl, Titan & Buntmetall!
Präzision ab dem ersten Span:
Bohren ohne Verlaufen in anspruchsvollen Legierungen.
Das Bohren in der Messerwerkstatt ist ein echter Härtetest für jedes Werkzeug:
Hochlegierte Werkzeugstähle, zähe Edelstähle oder Titan neigen zur Kaltverfestigung und lassen minderwertige Bohrer in Sekundenschnelle stumpf werden oder ausglühen.
Verläuft der Bohrer nur um wenige Zehntelmillimeter, passen Griffpins, Corby-Schrauben oder Liner-Verschraubungen nicht mehr exakt zueinander.
Diese vollgeschliffenen Qualitäts-Spiralbohrer sind speziell für hohe Beanspruchung und maßhaltige Ergebnisse konzipiert. Dank des präzisen Kreuzanschliffs (Split Point) beißt der Bohrer sofort im Material an – ganz ohne lästiges Vorkörnen oder seitliches Verlaufen auf glatten Stahloberflächen.
Die optimierte Spiralnut sorgt für eine rasche Spanabfuhr und reduziert die Hitzeentwicklung drastisch. Ob Klingenachsen-Vorbohrung, Pinlöcher im Erl oder filigrane Kernlochbohrungen für M2- und M3-Gewinde in Klappmesser-Platinen:
Du erhältst kreisrunde, gratfreie Bohrungen mit hoher Maßgenauigkeit.
Deine Vorteile auf einen Blick:
Selbstzentrierender Kreuzanschliff: Greift sofort ohne Verrutschen – auch auf glatten, blanken Metalloberflächen.
Hohe Warmhärte & Standzeit: Robuster Hochleistungsschnellarbeitsstahl für lange Schneidhaltigkeit bei zähen Werkstoffen.
Saubere Spanabfuhr: Präzisionsgeschliffene Spannuten verhindern Spänestau und übermäßige Reibungshitze.
Exakte Rundheit: Minimiert Unwucht und Ausschlagen für maßgenaue Bohrungen und optimale Passungen.
Breites Werkstoffspektrum: Entwickelt für Klingenstähle (ungehärtet), Titan, Neusilber, Messing, Bronze, Aluminium sowie harte Griffhölzer und Verbundstoffe (Micarta, G10).
Typische Einsatzbereiche im Messerbau:
Bohren von Erl- und Klingenbohrungen für Pins, Mosaikpins, Niete und Schrauben
Kernlochbohrungen für Gewinde (z. B. M2, M2.5, M3) bei Klappmessern und Gürtelclips
Vorbohren von Klingenachsen für die anschließende H7-Reibahle
Passgenaue Bohrungen in Backen, Knebeln und Parierelementen
Sauberes Durchbohren empfindlicher Griffschalen ohne Ausrisse auf der Rückseite
Werkstatt-Tipp von Stefan Steigerwald:
„Der größte Feind des Bohrers ist Hitze durch zu hohe Drehzahlen! Passe die Maschinendrehzahl immer dem Bohrerdurchmesser und dem Material an: Je größer der Bohrer und je zäher der Stahl, desto langsamer die Umdrehungen. Verwende bei Metall immer ein paar Tropfen Schneidöl und lüfte die Bohrung bei tiefen Löchern regelmäßig – so bleiben die Schneidkanten rasiermesserscharf.“