
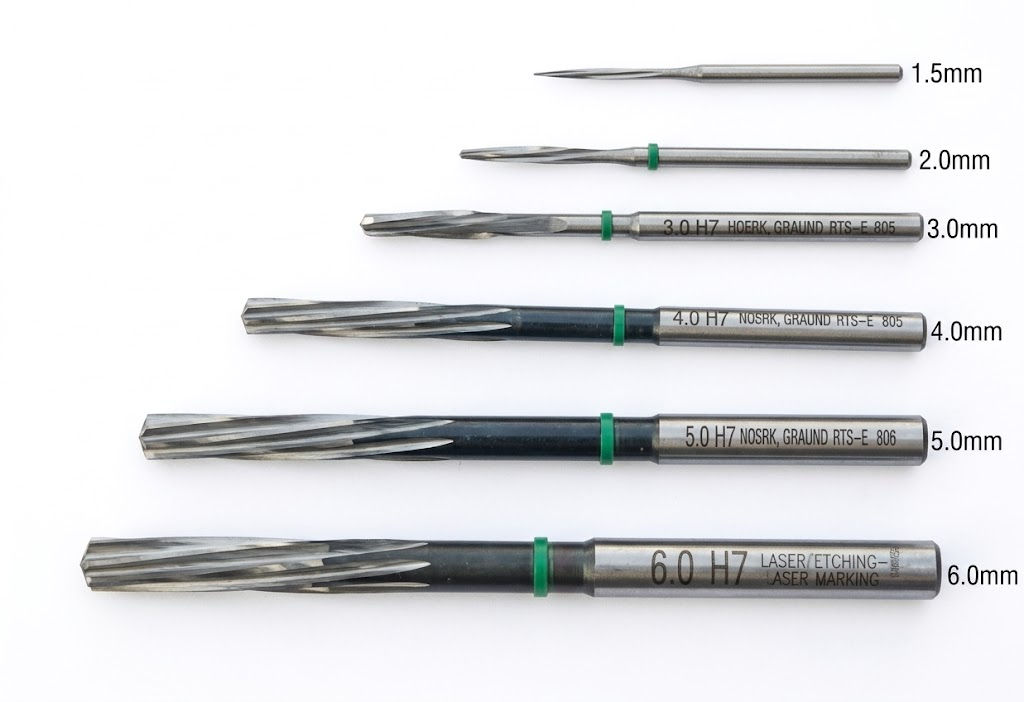
Für spielfreie Achsbohrungen, Passungen & perfekte Klappmesser-Gänge!
Hundertstel Millimeter entscheiden über Perfektion: Maßhaltigkeit ohne Kompromisse
Jeder Messermacher kennt das Phänomen:
Ein Spiralbohrer bohrt prinzipbedingt fast nie ein exakt rundes oder exakt maßhaltiges Loch. Das Ergebnis sind minimale Abweichungen, die bei feststehenden Messern vielleicht verzeihlich sind, bei Klappmessern (Folder) jedoch sofort zu spürbarem Klingenspiel oder klemmenden Achsen führen.
Mit dieser HSS-E Präzisions-Maschinenreibahle bringst du vorgebohrte Löcher auf das exakte Nennmaß mit genormter H7-Toleranz. Durch die ungleiche Schneidenteilung werden Schwingungen und Rattermarken eliminiert. Die Reibahle schält im Zehntelmillimeter-Bereich feinstes Material ab und hinterlässt eine spiegelglatte, zylindrisch perfekte Bohrungswand.
Ob Achsschrauben, Buchsen, Stoppins oder Passstifte: Deine Bauteile sitzen saugend, spielfrei und laufen dauerhaft geschmeidig.
Deine Vorteile auf einen Blick:
Präzise H7-Passung: Garantiert exakte Rundheit, Zylinderform und Maßhaltigkeit für spielfreie Verbindungen.
Ratterfreier Schnitt: Ungleiche Zahnteilung sorgt für extrem ruhigen Lauf und makellose Oberflächengüte ohne Riefen.
Hohe Standzeit: Gefertigt aus robustem Hochleistungsschnellarbeitsstahl (HSS/HSS-E) für lange Schärfe in zähen Klingenstählen und Legierungen.
Butterweicher Klingenlauf: Schafft die Grundlage für perfekt zentrierte Klingen und reibungslose Klappmechaniken.
Universeller Zylinderschaft: Passt problemlos in jedes Standard-Bohrfutter an Ständerbohrmaschine, Drehbank oder Fräse.
Typische Einsatzbereiche im Messerbau:
Reiben von Klingenachsbohrungen in Folder-Klingen und Platinen (z. B. für 4 mm, 5 mm oder 6 mm Achsen)
Maßgenaues Einpassen von Stoppins (Anschlagstiften) und Detent-Pins
Passungen für gehärtete Achsbuchsen (Bushings) und Washer-Systeme
Exakte Bohrungen für Zentrier- und Passstifte bei mehrteiligen Backen und Griffen
Nachbearbeiten von Passungslöchern in Titan, Messing, Neusilber und Klingenstahl vor dem Härten
Technische Anwendungshinweise:
Vorbohrmaß: Die Bohrung muss immer leicht unter Maß vorgebohrt werden (Faustregel: ca. 0,1 mm bis maximal 0,2 mm unter dem Reibahlen-Nenndurchmesser).
Drehzahl: Etwa die halbe Drehzahl im Vergleich zum normalen Bohren wählen.
Rückzug: Die Reibahle niemals rückwärts drehen – auch beim Herausziehen immer in Schnittrichtung weiterdrehen, um die Schneidkanten nicht zu beschädigen.
Werkstatt-Tipp von Stefan Steigerwald:
„Eine Reibahle darf niemals trocken laufen! Gib immer reichlich Schneidöl an die Schneiden und wähle eine niedrige Drehzahl mit gleichmäßigem, sanftem Vorschub. Das schützt die empfindlichen Schneidkanten und schenkt dir eine spiegelblanke Innenfläche, in der die Klingenachse wie auf Samt gleitet.“